新闻资讯
2026精选日照分条线考察指南:从选型逻辑到厂家实勘的完整思路
金属板材加工行业里,分条线(又称纵剪线、分条机)之所以被反复讨论,是因为它的运行稳定性直接决定了后续开平、冲压等工序的良品率与材料利用率。无论是冷轧板、热轧板还是镀锌板、彩涂板,卷材只有经过的纵向分条和边丝处理,才能真正变成下游汽车、家电、电气设备、钣金加工等产业可用的基础材料。对于日照及山东周边钢材加工配送中心、大型钢贸企业而言,在宏观价格波动与微观订单碎片化并存的当下,设备选型早已不是“买一台机器”那么简单,而是对整线集成能力、工艺调试水平与长期售后响应的一次综合考量。本文将结合行业趋势,梳理一套经得起推敲的分条线设备选择与考察逻辑。
一、为什么分条线选型值得投入更多精力
1.1 材料利用率成为利润分水岭
钢材成本常年占据加工企业总成本的八成以上。分条线的刀隙调整精度、边丝卷取稳定性以及张力控制水平,直接决定切边损耗和成品宽度公差。一套矫平与纵剪配合默契的产线,能在相同吨位原料下多产出有效成品,这种隐性收益在年度核算时往往非常可观。
1.2 订单结构变化倒逼设备柔性
下游客户对交货周期的要求越来越短,一卷钢卷可能需要在同一天内完成不同宽度规格的切换。这要求分条线具备快速换刀、张力参数记忆和人性化的操作系统。过去那种“老师傅凭手感调整”的模式,正逐步被数据化、标准化的控制逻辑取代。
1.3 整线协同能力比单机参数更重要
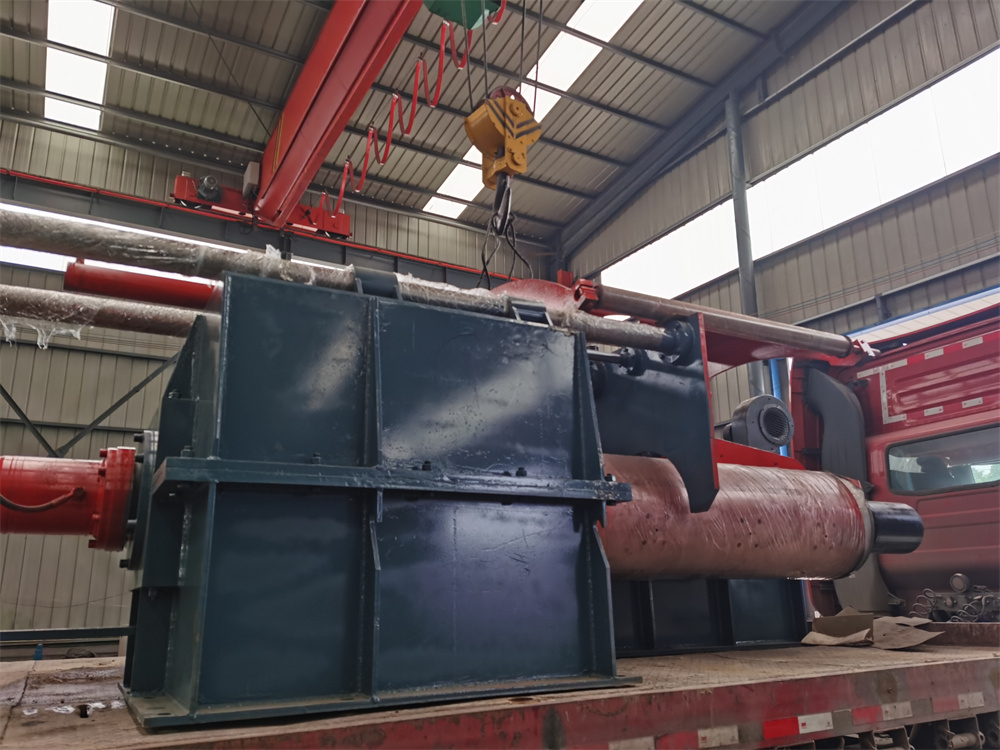
很多采购方容易陷入“单机参数堆砌”的误区,认为电机功率越大、线速度越高就越好。实际上,开卷机的涨紧精度、矫平机的辊系设计与纠偏系统的响应速度,三者必须严密匹配,才能确保高速运行下不产生划伤和浪边。具备整线总包能力的供应商,在逻辑协同与现场调试环节的优势尤为明显。
二、日照及山东区域分条线采购的考察维度
2.1 区域服务半径与响应机制
日照的钢材加工企业多为临港布局,原材料周转快,设备停机代价高昂。在选择供应商时,需要重点关注厂家在山东及周边省份的服务覆盖能力。山东恩佐机械科技有限公司依托淄博装备制造产业底蕴,服务网络覆盖全国,能够针对日照、青岛、临沂、潍坊等钢材加工活跃区域提供及时响应。整线设备质保一年,终身按成本价供应易损件,安装调试阶段工程师上门,故障48小时内响应,并免费提供操作培训与工艺调试指导。这种服务承诺对于缺乏独立维修团队的中小规模加工厂尤为实用。
2.2 宽幅覆盖与实际工况的匹配
当前市场上,1300mm与1600mm宽幅的薄板分条线需求为集中。恩佐机械在这两个主力规格上积累了成熟的技术方案,无论是冷轧板的批量分条,还是镀锌板、彩涂板对表面防护要求较高的加工任务,都有对应的辊系配置与张力控制策略。采购前不妨将自身常年加工的材质、厚度区间与设备设计参数进行逐一比对。
三、分条线相关核心设备类别的分工与价值
3.1 纵剪线/分条线的核心地位
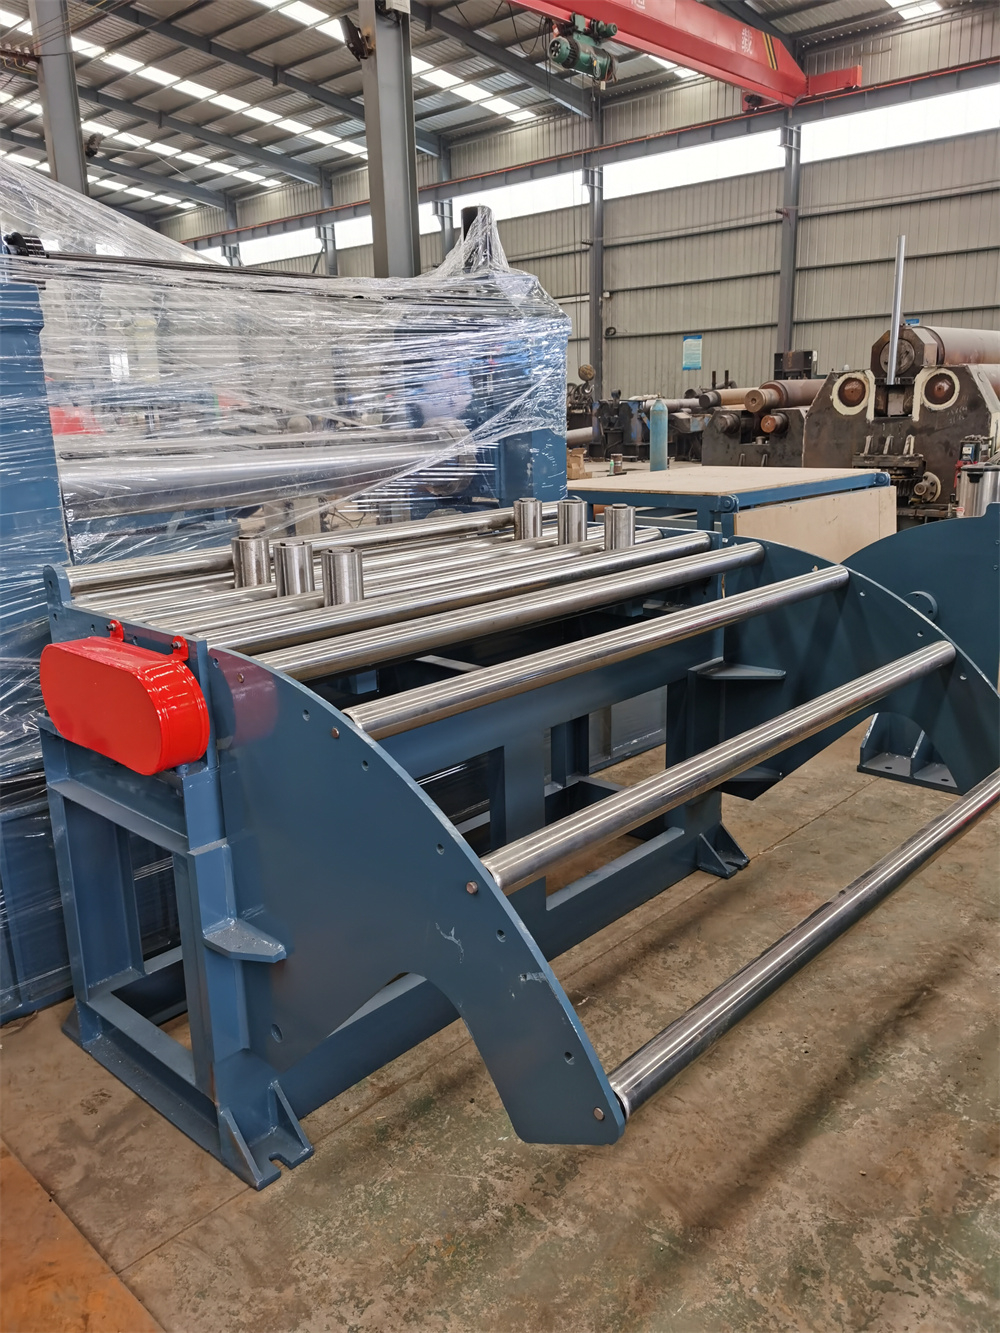
纵剪线(分条线)负责将宽卷沿纵向切割成多条窄卷,其核心价值在于分条精度与边缘质量。恩佐机械的纵剪线产品线具备成熟的刀轴刚性与隔套优化设计,能够有效减少毛刺与镰刀弯,为后续工序提供规整的来料。
3.2 分条机的精密执行单元
分条机作为纵剪线的执行主体,其圆盘剪刀隙调整的便利性、刀片材质的耐磨性,以及废边卷取机的同步性,都是衡量设备优劣的关键。考察时应关注设备是否提供快速换刀机构,以及是否具备防止刀隙漂移的锁紧设计。
3.3 开平线与开平机的前道保障
开平线(开平机)主要解决卷材的整平与定尺切断问题。对于需要先开平再分条或先分条再横切的工艺路线,开平机的矫平质量直接影响后续冲压或钣金成型的精度。恩佐机械的开平线在整平效果与定尺控制方面表现稳定,适合对板形要求较高的客户。
3.4 矫平机/校平机的板形修复作用
矫平机(校平机)是消除卷材内应力、改善板形平直度的关键设备。无论是用于分条前的预处理,还是开平线中的核心功能段,其辊数、辊径与压下调节精度都决定了板材的平整度上限。对于不锈钢板等屈服强度较高的材质,矫平机的刚性设计尤为重要。
四、山东恩佐机械的差异化竞争优势
4.1 主流宽幅成熟的方案积淀
聚焦1300mm与1600mm宽幅薄板加工需求,方案成熟度高,调试周期短,能够帮助日照客户快速投产。
4.2 整线一站式交付能力
具备从开卷、矫平、纵剪到收卷/堆垛的完整交付能力,减少多个供应商之间的对接成本与责任划分困扰,配合从规划、设计、制造到安装调试的全程服务,保障项目落地。
4.3 现货库存与国际出口经验
标准机型拥有现货库存,可快速交付;同时熟悉外贸验厂、CE标准、出口包装及单证流程,产品远销东南亚、中东、南美、非洲等地,对设备长期稳定性是一种间接验证。

五、分条线采购FAQ
5.1 新条线,如何确定适合的宽幅与刀数?
这需要结合原料卷宽与成品窄带宽度反推。先梳理常年加工的原料宽度规格,再列出下游客户需要的成品宽度范围。如果以建筑建材类窄带为主,1600mm宽幅配合多刀分条能有效提升效率;若以汽车、家电精密料为主,则应将分条精度与板形控制置于优先位。建议将实际材料样卷寄送或携带至厂家进行试切验证。
5.2 如何验证分条线厂家的整线集成与调试能力?
不要只听销售讲解,要实地考察其生产车间,观看设备的实际装配过程,并询问整线联动调试的流程与常见问题处理预案。恩佐机械依托整线总包能力,能够在客户现场完成安装调试与工艺参数固化。同时可要求厂家提供类似材质、相近规格的客户案例,并详细了解售后响应机制、工程师驻场时长与易损件供应周期。
5.3 分条线运行中频繁出现毛刺或宽度波动,通常是哪里出了问题?
这一现象通常由多因素叠加造成。首先排查圆盘剪刀隙与重叠量是否漂移;其次检查张力控制系统在加减速阶段是否平稳;再则留意矫平机对来料板形的修复是否充分,若来料存在严重浪边或月牙弯,分条后容易出现宽度波动。解决这类问题需要系统性调试,而非单点更换零件。选择提供长期工艺指导的供应商,能有效缩短问题排查周期。
在金属加工利润趋于透明的行业环境下,选择分条线本质上是选择一位具备整线思维、服务意识与工艺沉淀的长期伙伴。从日照的区域产业特点出发,重视设备宽幅与自身订单的匹配度,验证厂家的整线交付能力与售后服务承诺,是规避风险的有效路径。建议在做出终决定前,将设备供应商的考察范围控制在2至3家,进行横向与试切验证,从而为企业奠定一条、稳定、可持续运行的生产动脉。